

Tubes d'échangeur de chaleur en acier allié – sans soudure et soudés, résistants aux hautes températures
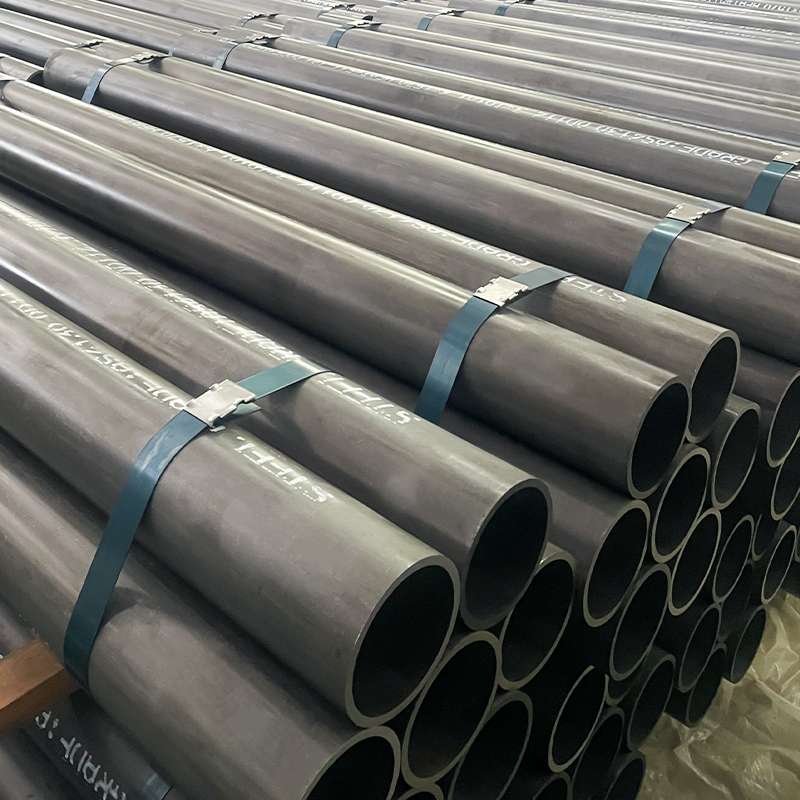
Nos tubes d'échangeur de chaleur en acier au carbone sont conçus pour êt...

Si vous achetez des tubes mécaniques ou hydrauliques pour gagner votre vie, vous avez entendu cette question plus d'une fois : les tubes DOM sont-ils identiques aux tubes sans soudure, et la différence est-elle réellement importante ? La réponse courte est qu’il s’agit de deux produits différents fabriqués selon deux itinéraires différents, et que l’écart entre eux se manifeste au niveau des tolérances, de la capacité de pression, de l’usinabilité et du prix. Nous dessinons à froid les deux types chaque jour, et notre réponse honnête est qu’aucun des deux ne gagne carrément. Ce qui compte, c'est celui qui correspond à la pièce que vous construisez.
DOM signifie Drawn Over Mandrel, qui décrit l'opération de finition plutôt que le matériau de départ. Le processus commence par une bande d'acier plate laminée à froid, fendue à la largeur, formée en rond et soudée longitudinalement. Les bavures de soudure externes sont découpées et le tube passe ensuite au banc d'étirage : il est tiré à travers une matrice en carbure qui réduit le diamètre extérieur tandis qu'un mandrin trempé à l'intérieur de l'alésage contrôle en même temps le diamètre intérieur.
Étant donné que la paroi est pressée simultanément entre deux outils rigides, le résultat est un tube avec une épaisseur de paroi inhabituellement uniforme, un alésage droit et une excellente concentricité. Le cordon de soudure n'est pas retiré. Il est comprimé et dessiné jusqu'à ce qu'il soit presque invisible à l'œil nu, mais il est toujours présent et peut être localisé avec un test aux courants de Foucault ou une gravure à l'acide. Un joint correctement soudé et correctement étiré est exactement la raison pour laquelle le tube DOM résiste en service hydraulique pendant des millions de cycles. Les spécifications courantes incluent EN 10305-2 dans E235 et E355, ASTM A513 et la gamme DIN 2393, avec des versions à paroi mince de grand diamètre disponibles pour les travaux sur des cylindres plus grands.
 Tube en acier soudé étiré à froid (CDW) En10305-2 Grade E235 E355 E460 Tubes en acier soudés étirés à froid de précision (CDW) – Tubes en acier haute tolérance EN 10305-2 E235 E355 pour l'ingénierie hydraulique et mécanique automobile Suao Metal manufactur... Voir le produit →
Les tubes sans soudure commencent par une barre ronde en acier massif. La billette est chauffée, percée pour créer une coque creuse, puis laminée à chaud ou extrudée et enfin étirée à froid, généralement sur un mandrin ou un bouchon. De la première étape de perçage au dernier tirage, il n’y a aucune soudure sur toute la longueur du tube.
Ce seul fait détermine tout le reste. Pas de soudure signifie pas de zone affectée thermiquement, pas de joint à inspecter et un mur qui se comporte de manière identique dans toutes les directions. Pour les circuits haute pression, les contraintes de fatigue cyclique élevée et le service corrosif, les ingénieurs préfèrent souvent la paroi homogène d'un produit sans soudure étiré à froid. Les spécifications les plus souvent citées sont ASTM A519 et EN 10305-1, et les nuances d'acier inoxydable telles que ASTM A269 suivent la même logique.
Les compromis sont réels. Le perçage laisse intrinsèquement plus d'excentricité de la paroi que le formage de bandes, de sorte que l'alésage peut être légèrement décentré par rapport au diamètre extérieur. Les parois fines et les très grands diamètres sont plus difficiles à trouver, les quantités minimales de commande sont moins flexibles et le prix et le délai de livraison sont généralement supérieurs à ceux d'une taille DOM équivalente. Lorsqu’un dessin nécessite des parois épaisses et un usinage agressif, ce supplément en vaut souvent la peine.
 Tube en acier sans soudure étiré à froid (CDS) DIN 2393 ASTM A519, qualité ST37-2 ST52.3 Tube en acier sans soudure étiré à froid (CDS) - DIN 2393 ASTM A519 (grades ST37-2, ST44-2, ST52.3, 1018, 1020, 1026, 27SiMn, 20MnV6) Voir le produit →
Le tableau ci-dessous résume les différences les plus importantes lors de la planification des devis et des processus. Utilisez-le comme point de départ, puis confirmez les tolérances exactes dont votre application a besoin.
| Attribut | Tubes DOM | Tubes sans soudure |
|---|---|---|
| Matériel de départ | Bande laminée à froid, soudée en tube | Billet massif, percé |
| Couture de soudure | Présent, dessiné presque à ras | Aucun |
| Uniformité de l'épaisseur de paroi | Excellent, réglé par jauge à bande | Bien, plus d'excentricité du piercing |
| Concentricité | Très serré après dessin | Bon, historiquement plus lâche |
| Normes typiques | EN 10305-2, ASTM A513, DIN 2393 | EN 10305-1, ASTM A519, DIN 2393 |
| Service haute pression et fatigue | Fiable lorsque la couture est saine et testée | Mur préféré et homogène |
| Coût relatif | Généralement inférieur | Généralement plus élevé |
| Délai et gamme de tailles | Plus court ; large gamme, y compris à paroi mince | Plus longtemps ; moins d'options en général OD |
| Applications les mieux adaptées | Tubes cylindres, tubes polis, amortisseurs, arbres de transmission, rouleaux de convoyeurs | Conduites haute pression, échangeurs de chaleur, tiges de forage, pièces usinées à parois épaisses |
La variation des parois est la première cause de rebuts lors de l'affûtage et du parage. Un tube DOM formé à partir d'une jauge de bande contrôlée entre généralement dans la machine à aiguiser avec une paroi qui ne varie que légèrement, de sorte que l'enlèvement de matière reste constant et que l'alésage fini se nettoie en moins de passes. Un tube sans soudure avec plus d'excentricité peut nécessiter un enlèvement de matière supplémentaire, ce qui augmente le temps de cycle et peut pousser l'alésage en dehors de la bande de tolérance H8 requise.
Le tube DOM national et importé est régulièrement plié, entaillé et aiguisé. La couture étirée se comporte bien dans ces opérations, mais elle doit être qualifiée pour un service critique en fatigue. Le tube sans soudure supprime entièrement cette variable. Si votre pièce circule à haute pression ou subit des charges inversées, l'absence de joint vaut le coût supplémentaire. Les acheteurs qui souhaitent avoir une vision plus large de la façon dont les itinéraires de soudage modifient les performances peuvent lire notre résumé de Tubes ERW vs DOM vs CDS avant de verrouiller une spécification.
Les deux familles usinent proprement lorsque la nuance et la dureté appropriées sont sélectionnées. DOM arrive généralement avec une surface plus lisse, à la fois sur le diamètre extérieur et sur le diamètre intérieur, ce qui réduit le temps de polissage. Le matériau sans soudure a tendance à être légèrement plus dur dans les tailles à parois épaisses, ce qui peut prolonger la durée de vie de l'outil ou la raccourcir en fonction des vitesses et des avances. Discutez avec votre fournisseur de l'état de livraison : recuit, normalisé ou tel que étiré fait une plus grande différence que ce à quoi la plupart des gens s'attendent.
La bande est moins chère qu'une billette percée et utilise moins de matériau pour la même taille finie, de sorte que le DOM atterrit normalement à un prix par kilogramme inférieur. Cet avantage s'accroît dans les tailles à paroi mince et de grand diamètre, où le soudage et l'étirage sont tout simplement une méthode plus efficace que de percer une billette lourde et de la réduire.
Pour un programme de vérin hydraulique unique, la différence de coût est rarement le facteur décisif. Pour une ligne de rouleaux ou d’amortisseurs à grand volume, c’est très souvent le cas.
La plupart des travaux sur les vérins hydrauliques et pneumatiques conviennent naturellement au DOM, car la concentricité et un alésage propre comptent plus que l'avantage théorique d'un mur sans joint. Les qualités EN 10305-2 E355 et ASTM A513 dominent cet espace et donnent une finition miroir de manière fiable. Optez pour le sans soudure lorsque la pression de travail est extrême, lorsque la pièce est soudée dans un collecteur sans aucun doute sur le joint, ou lorsque le mur est suffisamment lourd pour qu'un tracé soudé devienne peu rentable.
Un point pratique : le choix de la qualité du tube compte moins que la finition que vous précisez. Pour l'entretien des tiges et des vérins, la tolérance d'alésage H8 avec une rugosité Ra0,4 est une exigence courante, et elle doit être écrite sur le dessin plutôt que supposée. Nous fournissons tube de cylindre aiguisé et SRB dans les DOM et les matériaux de base sans soudure afin que les clients puissent échanger les coûts contre les performances sans changer de fournisseur.
 Tube de cylindre hydraulique – Acier soudé étiré à froid EN 10305-2, E355, pour affûtage et SRB Nos tubes de cylindre hydraulique (CDW) sont produits conformément à la norme EN 10305-2 E355, en utilisant des tuyaux en acier soudés de haute qualité qui sont ensuite étirés à froid pour améliorer la précision, su... Voir le produit →
Quelques mythes reviennent dans presque toutes les discussions techniques, et les clarifier rapidement évite de nombreuses retouches :
La bonne réponse à la question DOM versus transparente ne vient presque jamais d’un catalogue. Cela vient de l’adéquation du parcours de fabrication au cas de charge, à l’étape de finition et au volume que vous avez l’intention d’acheter. Envoyez-nous votre dessin avec le mur, la tolérance, la qualité et la finition de surface, et nous vous dirons clairement quel itinéraire vous donne la meilleure pièce au meilleur prix, et pourquoi.

Nos tubes d'échangeur de chaleur en acier au carbone sont conçus pour êt...

Nos tubes d'échangeur de chaleur en acier inoxydable sont conçus pour le...

Nos tubes d'échangeur de chaleur en acier au carbone sont conçus pour êt...

Nos tubes en acier de forme spéciale sont conçus pour les applications nécess...

Nos tubes de cylindre hydraulique ASTM A519 sont fabriqués avec précision à l...

Nos tubes de cylindres hydrauliques sont fabriqués à partir d'acier sans...


