

Assemblage structurel en acier usiné – soudé et fini CNC, pour équipement de laminoir en acier et en aluminium
Nos assemblages structurels en acier usiné sont conçus avec précision pour le...

Un tube en acier étiré à froid laisse sur la ligne une surface brillante et propre, et c'est précisément à ce moment-là qu'il devient vulnérable. L'acier nu n'a aucune protection contre l'air humide, la condensation des conteneurs, les empreintes digitales ou la poussière de chlorure, et un tube de précision qui a voyagé six semaines par mer peut arriver avec une brume de rouille superficielle qu'aucun client ne souhaite voir sur le quai de déchargement. Le traitement de surface anticorrosion est la réponse pratique, mais il ne s’agit pas d’un produit unique. Il s’agit d’une famille de processus, chacun ayant son propre objectif, son coût et ses conséquences en aval.
Au fil des années, nous avons revêtu, phosphaté, huilé et chromé de nombreux lots de tubes et nous avons appris que le bon choix dépend bien plus de ce qu'il advient du tube une fois qu'il nous quitte que du revêtement lui-même. Cet article explique comment nous envisageons le problème.
La corrosion commence rarement en service. Cela commence entre la production et l’assemblage et est généralement déclenché par trois facteurs : l’humidité, la contamination et le temps. Un tube empilé dans un entrepôt à température fluctuante collecte chaque jour de la condensation à sa surface. Les résidus de lubrifiant d'aspiration, le liquide de coupe, les sels de manipulation et la poussière en suspension se trouvent tous sur cette surface et donnent à la cellule de corrosion quelque chose avec lequel travailler.
Les tubes étirés et laminés à froid sont plus exposés que les tubes laminés à chaud car la surface est chimiquement active et exempte de calamine. La même surface propre qui rend possible un alésage de cylindre affûté ou une tige à finition miroir élimine également la fine couche d'oxyde qui autrement ralentirait l'attaque. Pour les applications hydrauliques et pneumatiques, la conséquence n'est pas seulement esthétique : une piqûre de corrosion sur un diamètre intérieur peut soulever une lèvre d'étanchéité, et une tige de piston piquée endommagera le racleur et le presse-étoupe en peu de temps.
Il convient également de préciser clairement qu’un revêtement n’est pas une réparation. Si un tube présente déjà des piqûres, des rayures ou du tartre incrusté, aucune couche de phosphate ou film de peinture ne le réparera et, en fait, ces défauts apparaîtront à travers le revêtement quelques mois plus tard sous forme de cloques ou de défauts d'adhérence.
La phosphatation convertit la surface de l’acier en une fine couche de phosphate cristallin plutôt que d’ajouter un film dessus. La phosphatation au zinc est le choix habituel pour les tubes en acier au carbone, avec des poids de revêtement généralement compris entre 2 et 10 g/m² selon que le tube sera peint, huilé ou utilisé comme base d'étirage. La couche est poreuse à l’échelle microscopique, ce qui en fait exactement ce qui en fait un excellent ancrage pour l’apprêt, et elle maintient également l’huile antirouille en place bien mieux que l’acier nu.
Pour les tubes structurels, les cadres fabriqués et les pièces qui seront peintes après la livraison, la phosphatation est souvent l'option la plus rentable que nous puissions proposer. Il fonctionne bien avec les assemblages soudés, à condition que la ligne de prétraitement soit correctement contrôlée.
 Tuyaux en acier de précision phosphatés étirés à froid Le tube étiré à froid recouvert de phosphate améliore la résistance à la corrosion et l'adhérence de la peinture, ce qui en fait un prétraitement rentable pour les cadres structurels soudés peints après livraison. Voir le produit →
Le revêtement électronique, ou dépôt électrophorétique, utilise un champ électrique pour entraîner des particules de résine chargées sur le tube. Le résultat est un film noir très uniforme, généralement d'environ 15 à 25 microns, qui pénètre dans les alésages et autour des bords là où la peinture au pistolet a du mal. Les systèmes époxy cathodiques offrent de solides performances au brouillard salin et une bonne résistance mécanique, et le processus est à base d'eau, ce qui est de plus en plus important pour les clients ayant des obligations de reporting environnemental.
Nous recommandons généralement le revêtement électronique là où un tube est visible dans la machine finie, là où il sera exposé à des conditions extérieures ou de lavage, ou là où la surface intérieure a besoin d'être protégée mais ne doit pas être grasse. Les compromis sont que la couche électronique doit être décapée ou masquée avant le soudage dans certains assemblages, et elle ajoute une épaisseur faible mais réelle qui doit être prise en compte sur les ajustements à tolérance serrée.
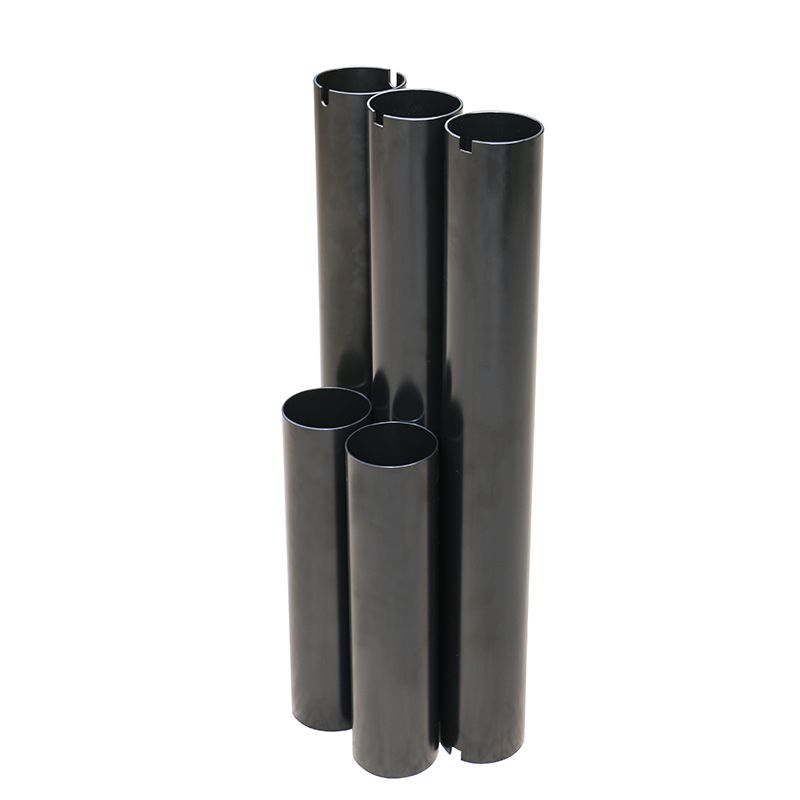 Tuyau en acier anticorrosion à revêtement E noir Le revêtement électrolytique noir offre une couverture interne et externe uniforme, convenant aux tubes visibles, extérieurs ou lavables lorsqu'une finition protectrice non grasse est nécessaire. Voir le produit →
L’huile antirouille reste la bête de somme pour les tubes qui seront de toute façon usinés, soudés ou dégraissés par le client. Un film d'huile bien appliqué permet un stockage à court terme et un transport intérieur de manière très économique et peut être éliminé avec un lavage alcalin standard. Pour un fret maritime plus long, nous recommandons un conservateur plus lourd ou un inhibiteur en phase vapeur combiné à des embouts et à un emballage sec.
Le principal risque avec le pétrole est la compatibilité. Un tube fortement huilé peut contaminer le bain de nettoyage d'un client, interférer avec une étape de phosphatation ultérieure ailleurs ou piéger des copeaux dans un alésage. Les films légers, propres et bien drainés sont presque toujours meilleurs que les films épais.
Pour les tiges de piston et les alésages de cylindre, la protection contre la corrosion et la résistance à l'usure doivent être résolues ensemble. Le chromage dur de 20 à 30 microns, appliqué sur un substrat durci par induction et ensuite rectifié, donne une surface à faible friction qui résiste à la fois à l'abrasion et aux attaques de l'humidité et des fluides légèrement agressifs. La qualité du placage dépend fortement du prétraitement, du contrôle du bain et du meulage après le placage, ainsi que de la densité des fissures : une couche de chrome mal contrôlée peut être suffisamment poreuse pour laisser la corrosion commencer au niveau du substrat.
 Tige de piston trempée par induction chromée dure La barre en acier 45# ou 4130 trempée par induction avec chromage dur offre une résistance à l'usure et à la corrosion pour les tiges de vérins hydrauliques et pneumatiques. Voir le produit →
Parfois, la décision anticorrosion la plus fiable consiste à changer le matériau plutôt que de le revêtir. Le tube inox étiré à froid en TP304 ou TP316L élimine entièrement le problème du revêtement pour les applications alimentaires, médicales et en environnement agressif, et la passivation restaure la couche passive après un travail mécanique. Nous considérons l’acier inoxydable comme un choix de conception, et non comme un substitut de revêtement, et nous le recommandons uniquement lorsque le devoir l’exige réellement.
Le tableau ci-dessous résume le comportement de ces traitements en pratique. Les chiffres du film sont des plages typiques et non des limites absolues, car la chimie du bain, l'état du substrat et les spécifications du client modifient tous le résultat.
| Traitement | Film typique | Meilleur ajustement | Points à surveiller |
|---|---|---|---|
| Phosphatation au zinc | 2-10 g/m² | Tube à peindre, pièces de structure et soudées | Nécessite une surface propre et active ; la couche poreuse nécessite de l'huile ou de la peinture |
| Revêtement électrophorétique | 15-25 µm | Pièces visibles, alésages, utilisation en extérieur et lavage | L'épaisseur affecte les ajustements ; masquage nécessaire avant le soudage |
| Huile antirouille | 1-5 g/m² | Parc d'usinage, stockage court, transport intérieur | Protection limitée contre l'humidité ; problèmes de suppression et de compatibilité |
| Chromage dur | 20-30 µm | Tiges de piston, alésages de cylindre, contact glissant | Contrôle de la densité des fissures ; changement de diamètre après placage et meulage |
| Inox passivé | Couche passive | Milieux alimentaires, médicaux, chimiquement agressifs | Coût matériel plus élevé ; les chlorures nécessitent encore des soins |
C’est de là que naissent la plupart des problèmes de sourcing. Un tube joliment revêtu pour un stockage prolongé, mais destiné à une cellule de soudage qui n'acceptera pas une couche riche en zinc, est un échec de revêtement, quelle que soit sa performance dans une armoire à brouillard salin. Nous posons trois questions avant de recommander quoi que ce soit :
Pour les fûts de vérins hydrauliques finis livrés prêts à monter par exemple, un alésage sec ou très légèrement huilé est souvent préférable à un conservateur épais, car la chaîne de montage nettoiera de toute façon la pièce et un film collant retient la poussière. Pour les tubes expédiés en conteneurs vers une destination humide, un système plus lourd avec des embouts et des packs déshydratants est rentabilisé plusieurs fois.
Chaque traitement que nous proposons dépend des étapes qui le précèdent. Le dégraissage doit éliminer complètement les huiles d’étirage et de coupe ; le décapage ou le nettoyage mécanique doivent exposer une surface en acier uniforme et active ; le rinçage doit éliminer les sels résiduels qui autrement resteraient sous le film. Notre ligne de traitement est contrôlée en fonction de la concentration du bain, de la température, du temps de séjour et de la qualité de l'eau de rinçage, et le poids du film ou l'épaisseur du revêtement est vérifié sur des échantillons de pièces de chaque cycle.
Rien de tout cela ne peut cacher un substrat défectueux, c’est pourquoi nous inspectons la rectitude, les dimensions et l’état de surface avant le revêtement plutôt qu’après. Un revêtement appliqué sur une rayure échouera au niveau de cette éraflure et sera imputé au revêtement.
Pour les acheteurs, le contrôle pratique est un cahier des charges écrit : quel traitement, quelle norme, quel poids ou épaisseur de film, quelle durée de brouillard salin le cas échéant et comment la pièce doit être emballée. Nous sommes toujours heureux de contribuer à la rédaction de cette spécification, car une spécification claire évite aux deux parties beaucoup de correspondance plus tard.
Le traitement anticorrosion ne représente qu’une petite fraction du coût d’un tube de précision et protège la valeur totale de la pièce. Si vous ne savez pas quel itinéraire convient à votre application, envoyez-nous le dessin, la qualité du matériau et une description de l'environnement, et nous vous dirons honnêtement quelle option nous choisirions et laquelle nous éviterions.
Vous pouvez joindre notre équipe technique via le page de contact , et pour une comparaison plus approfondie de trois traitements courants, vous pouvez trouver notre note sur revêtement électronique versus phosphatation versus huilage utile comme point de départ.

Nos assemblages structurels en acier usiné sont conçus avec précision pour le...

Nos tuyaux en acier phosphatés sont traités avec un revêtement de phosphate p...

Nos boîtiers de roulements en acier moulé de haute qualité sont conçus pour d...

Nos vérins hydrauliques télescopiques sont des vérins robustes à plusieurs ét...

Nos tubes de cylindre hydraulique ASTM A519 sont fabriqués avec précision à l...

Nos tubes en acier de forme spéciale sont conçus pour les applications nécess...


