

Tubes en acier de forme spéciale – Tubes profilés sur mesure, formés à froid/laminés à chaud, EN 10296-2, pour usage structurel et automobile
Nos tubes en acier de forme spéciale sont conçus pour les applications nécess...

Les tubes soudés avec précision obtiennent rarement la première place dans un programme automobile. Il se trouve à l’intérieur d’un arbre de transmission, forme le corps extérieur d’un amortisseur ou transporte le fluide et la structure vers un endroit que le client ne voit jamais. Toutefois, pour l'acheteur ou l'ingénieur, la rectitude du tube, la consistance de sa paroi, la qualité de la soudure et sa surface intérieure peuvent décider du bon déroulement de l'opération suivante. Dans notre usine, nous le constatons tous les jours : un dessin simple devient une séquence minutieuse de sélection de bandes, de soudage, d'étirage à froid, de traitement thermique et d'inspection. Si vous révisez tube DOM automobile options, les notes ci-dessous reflètent la façon dont nous abordons la conversation.
Les tubes soudés avec précision pour l'automobile commencent généralement par des tubes soudés par résistance électrique (ERW) fabriqués à partir de bandes d'acier fendues. Le tube est ensuite étiré à froid ou laminé à froid, recuit, dimensionné, redressé, coupé et inspecté. En Amérique du Nord, le résultat est souvent appelé tube DOM ou tube étiré sur mandrin. En Europe, il peut être spécifié selon la norme EN 10305-2 comme tube de précision soudé étiré à froid. Le but n’est pas simplement de réaliser un tube soudé. L'objectif est de transformer une section creuse soudée en un composant reproductible avec un diamètre intérieur, un diamètre extérieur, une épaisseur de paroi, une rectitude et des propriétés mécaniques contrôlés.
Le tableau ci-dessous constitue un point de départ pratique pour comparer les itinéraires de métro courants. Ce n'est pas un classement universel.
| Propriété | Tube ERW tel que soudé | Tube soudé étiré à froid (DOM) | Tube sans soudure |
|---|---|---|---|
| Contrôle dimensionnel | Bon pour le tube général | OD, ID et mur serrés après le dessin | Serré, mais dépendant du processus |
| Couture de soudure | Présent et doit être contrôlé | Conservé, dimensionné et inspecté | Aucun |
| Concentricité et rectitude | Modéré | Amélioré par étirage à froid et lissage | Généralement bon |
| Finition superficielle | Surface du broyeur | Meilleure identification et OD ; peut être aiguisé ou poli | Bien ; L'ID peut encore avoir besoin d'être usiné |
| Utilisation automobile typique | Structures générales et conduites de fluides | Arbres de transmission, corps d'amortisseurs, pièces de précision | Applications très chargées ou sans couture |
Le choix des matériaux suit le travail. La norme EN 10305-2 couvre les tubes de précision soudés et étirés à froid dans des qualités telles que E235 et E355, et la norme ASTM A513 est largement utilisée pour les tubes mécaniques. La norme DIN 2393 apparaît également sur les dessins des tubes de précision étirés à froid. Pour les pièces de transmission, des qualités telles que 1015, 1020, 1026, E235, E355 et E420 peuvent entrer en discussion. Pour les corps d'amortisseurs, des qualités formables plus souples telles que E235-N ou SPHC sont souvent envisagées, la norme EN 10305-1 E235 ou E355 étant une alternative en fonction de la conception.
 Tube en acier de précision soudé étiré à froid EN 10305-2 Propose les nuances E235, E355 et E460 pour les pièces hydrauliques, automobiles et mécaniques où la précision dimensionnelle, la qualité de surface et les conditions de formage doivent être adaptées. Voir le produit →
L’état de livraison compte autant que la qualité. Les tubes étirés à froid, normalisés, recuits ou déstressés peuvent se comporter différemment lors du pliage, du rétreint, du soudage et de l'usinage. Une qualité qui semble solide sur le papier peut être un mauvais choix si elle rend l'opération de formage des extrémités instable. Nous préférons commencer par le parcours de formage et le cas de charge, puis affiner ensemble la qualité et la condition.
La précision dans les tubes soudés est rarement le résultat d’une seule opération. Cela vient du contrôle d’une chaîne.
L'étirage à froid est l'étape que de nombreux acheteurs automobiles associent au tube DOM. Le dessin sur un mandrin peut améliorer la concentricité, l’uniformité des parois, la finition ID et la tolérance dimensionnelle. Le recuit entre les tirages restaure la ductilité, tandis que le redressage et la coupe soignée à longueur protègent la rectitude. L’inspection confirme ensuite ce que le processus a produit.
Le cordon de soudure mérite sa propre attention. Il doit être formé, scarifié et refroidi de manière constante avant que le tube ne soit tiré. Une couture trop fière, trop fine ou mal soudée peut devenir un point d'initiation à la fatigue après le formage. Des contrôles visuels, des contrôles dimensionnels et, lorsque cela est spécifié, des tests non destructifs ou mécaniques permettent de confirmer que le joint est sain. Nous préférons contrôler la soudure au début plutôt que d’essayer d’inspecter un problème à la fin.
Les tubes automobiles sont une petite catégorie avec une large portée. La même discipline de broyeur peut supporter un arbre de transmission, un corps d'amortisseur, un support structurel ou un ensemble transportant un fluide. Les détails changent, mais pas l’exigence de répétabilité.
Dans un arbre de transmission, le tube transporte le couple et doit rester droit et équilibré à grande vitesse. L'uniformité des murs, la concentricité, la qualité des soudures et la formabilité des extrémités comptent plus qu'un simple chiffre. Les spécifications courantes incluent les grades ASTM A513 ou A519 1026, 1020 et 1015, ainsi que les normes EN 10305-2 E355, E235 et E420. Un tube facile à souder mais difficile à équilibrer coûtera plus cher en aval.
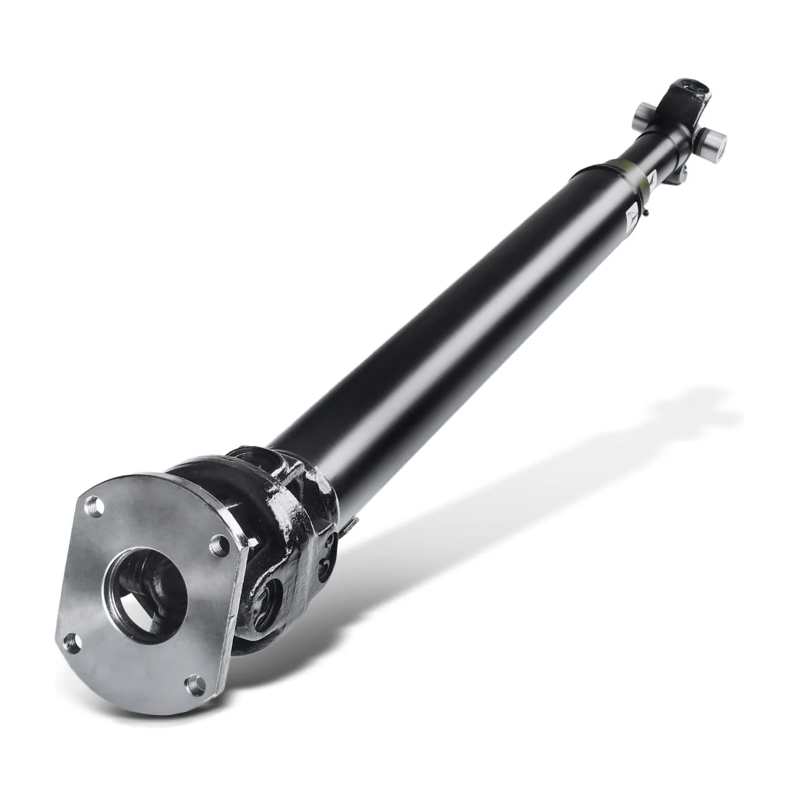 Tube d'arbre d'entraînement de précision ASTM A513/A519 Tubes de qualité 1026, 1020, 1015 et 4130 pour arbres d'entraînement porteurs de couple, dont l'uniformité des parois, la concentricité, la qualité des soudures et la formabilité des extrémités sont essentielles à des performances équilibrées. Voir le produit →
Le tube d'amortisseur subit un ensemble différent de contraintes : formage, sertissage, soudage, pressurisation et des millions de petits mouvements. Le diamètre intérieur doit être propre et cohérent pour que le joint et le piston puissent fonctionner comme prévu. Les références typiques incluent EN 10305-2 E235-N, SPHC et EN 10305-1 E235 ou E355. Si le tube est ovale ou si la finition ID est incohérente, le joint risque de ne jamais avoir une chance équitable.
 Tube d'amortisseur hydraulique d'EN 10305-2 E235 N Tube de précision soudé étiré à froid en E235 N normalisé pour corps d'amortisseur, avec un diamètre intérieur propre, une rectitude et une finition de surface favorisant les performances du joint et du piston. Voir le produit →
Les assemblages de tubes pliés, soudés et usinés se trouvent souvent dans les coulisses. Ici, la longueur de coupe, la capacité de pliage, la soudabilité et le traitement de surface peuvent avoir autant d'importance que la qualité de l'acier. Une phosphatation, un huilage ou un revêtement électronique peuvent être spécifiés pour protéger le tube entre notre ligne et la chaîne de montage du client. La question pratique n’est pas seulement « Quel tube ? » mais "Dans quel état doit-il arriver ?"
La plupart des problèmes d’approvisionnement commencent par une lacune dans les spécifications et non par une lacune dans le processus. Un dessin peut montrer un diamètre extérieur et un mur mais omettre la rectitude, la finition du diamètre intérieur, l'inspection des soudures ou l'état de livraison. Ces détails influencent l'outillage, le temps de cycle et la méthode d'inspection. Lorsqu'un client envoie une demande de prix, nous aimons voir la fonction de la pièce, pas seulement les dimensions.
Une courte conversation au stade de l’offre coûte moins cher qu’un lot rejeté. Si vous ne savez pas quelle note ou quelle tolérance est réaliste, envoyez-nous votre plan et vos conditions opératoires ; nous pouvons suggérer un itinéraire de production adapté à la fonction plutôt que de forcer le tube à respecter des spécifications de stock.
Le tube soudé avec précision est un composant silencieux avec une longue portée. Cela peut influencer l’équilibre, l’étanchéité, la durée de vie, le temps d’assemblage et le taux de rebut longtemps après que le tube lui-même ait disparu dans le véhicule. La meilleure spécification n’est pas toujours la plus stricte ; c'est celui qui correspond à la fonction, au parcours de formage et à la méthode d'inspection. Pour les acheteurs et les ingénieurs automobiles, cela signifie se poser des questions pratiques dès le début : que doit faire le tube ? Comment va-t-il se former ? Quelles surfaces sont importantes ? Comment l’acceptation sera-t-elle mesurée ? Lorsque ces réponses sont claires, la nuance, le processus de soudage, le parcours d'étirage à froid et les conditions de livraison peuvent être sélectionnés en toute confiance. C'est l'approche que nous adoptons en tant que fabricant de tubes en acier de précision, soudés à froid : garder le processus pratique, les tolérances honnêtes et la conversation ouverte depuis la demande de prix jusqu'à l'expédition.

Nos tubes en acier de forme spéciale sont conçus pour les applications nécess...

Nos tubes hydrauliques sont fabriqués en acier sans soudure étiré à froid (CD...

EN 10305-2 Tubes d'arbre d'entraînement soudés avec précision – E35...

Tube à rouleaux de convoyeur à gravité de précision ASTM A513 grade 1010 – 2 ...

Nos tubes de cylindre hydraulique ASTM A519 sont fabriqués avec précision à l...

Nos tubes d'échangeur de chaleur en acier inoxydable sont conçus pour le...


