

Tubes en acier de forme spéciale – Tubes profilés sur mesure, formés à froid/laminés à chaud, EN 10296-2, pour usage structurel et automobile
Nos tubes en acier de forme spéciale sont conçus pour les applications nécess...

Lorsqu'un ingénieur automobile reçoit un dessin pour un arbre de transmission, un corps d'amortisseur ou un cylindre hydraulique, la première décision matérielle se résume généralement à une seule question : DOM ou sans soudure ? Pour la grande majorité des composants tubulaires des véhicules, la réponse est le tube DOM. Le tube étiré sur mandrin combine le faible coût du stock de départ soudé avec la résistance, la finition de surface et la cohérence dimensionnelle qu'exigent les composants rotatifs et sous pression. Il s’agit du tube mécanique par défaut de l’industrie automobile, et non d’une spécialité de niche.
La raison n’est pas une propriété unique mais une combinaison de celles-ci. L'étirage à froid augmente le rendement et la résistance à la traction, améliore le cordon de soudure et laisse un alésage et une surface extérieure plus lisses que les restes explosifs des guerres tels que soudés. Cela se traduit par des parois plus minces pour la même charge, moins d'opérations d'usinage et un comportement de soudage plus prévisible lorsque les supports ou les étriers sont assemblés au tube. Étant donné que les tubes DOM sont entièrement couverts par des normes telles que ASTM A513 Type 5 et EN 10305-2, les équipementiers peuvent les spécifier à l'échelle mondiale sans les problèmes de qualification liés aux matériaux exclusifs.
DOM signifie tiré sur mandrin . Malgré ce que suggère parfois l’acronyme, il s’agit d’un tube soudé étiré à froid et non d’un produit sans soudure. La voie de fabrication explique la plupart de ses avantages :
L’étape d’étirage à froid réalise deux choses importantes pour les ingénieurs automobiles. Il écrouit l'acier, augmentant la limite d'élasticité sans traitement thermique supplémentaire, et affine la zone de soudure afin que le joint ne se comporte plus comme une ligne faible. Le matériau de départ étant une bande, le DOM est disponible dans une large gamme de diamètres extérieurs et d'épaisseurs de paroi, ce qui donne aux concepteurs plus de liberté qu'ils ne le pensent souvent.
Pour les applications automobiles, les propriétés qui comptent sont la limite d'élasticité, l'état de surface, la concentricité de l'épaisseur de la paroi et le contrôle OD/ID. Chacun affecte un aspect différent des performances, de la durée de vie à la fatigue jusqu'à la rétention des joints.
| Norme | Note | Limite d'élasticité typique | Utilisation automobile typique |
|---|---|---|---|
| EN 10305-2 | E235 | 235 MPa minimum | Corps d'amortisseurs, tubes structurels légers |
| EN 10305-2 | E355 | 355 MPa minimum | Arbres de transmission, tubes de cylindre, composants à charge plus élevée |
| ASTM A513 Type 5 | 1010/1020 | Env. 310-330 MPa après étirage | Arceaux de sécurité, cadres légers, composants de convoyeurs et de rouleaux |
| ASTM A513 Type 5 | 1026 | Env. 415-480 MPa après étirage | Arbres de transmission, tubes de cylindres lourds, pièces de suspension |
Les composants rotatifs tels que les arbres d’hélice nécessitent une bonne concentricité et une épaisseur de paroi constante ; Le déséquilibre est un problème de vibration qui apparaît à vitesse d’autoroute. Les cylindres et les amortisseurs, en revanche, vivent et meurent grâce à la finition du diamètre intérieur. Les joints d'étanchéité d'un amortisseur ou d'un actionneur hydraulique d'un véhicule reposent directement contre l'alésage du tube, de sorte qu'un diamètre intérieur approximatif provoque une usure, des fuites internes et des réclamations précoces au titre de la garantie. Pour les cylindres finalisés, les tolérances H8 ou H9 et un état de surface Ra 0,4 ou supérieur sont des exigences courantes, et un tube de démarrage DOM rapproche le fabricant beaucoup plus de ces objectifs que ne le ferait jamais ERW.
Si un dessin est rédigé selon la spécification européenne EN 10305-2, le matériau en question est tube en acier soudé étiré à froid selon EN 10305-2 E235/E355 . Cette même classe de produits sert également de tube de base pour de nombreux programmes de cylindres perfectionnés.
 Tube en acier soudé étiré à froid (CDW) En10305-2 Grade E235 E355 E460, fournisseurs - J Suao est un fournisseur chinois de tubes en acier soudés étirés à froid (CDW) En10305-2 Grade E235 E355 E460, de tubes en acier soudés étirés à froid (CDW) personnalisés E... Voir le produit →
L’utilisation automobile des tubes DOM est plus large que ne le pensent la plupart des acheteurs. Il apparaît non seulement dans des endroits évidents comme les arbres de transmission, mais également dans les suspensions, les actionneurs et les composants structurels où un tube rond, précis et à haute résistance est requis.
Les arbres d'hélice, les arbres intermédiaires et les colonnes de direction fonctionnent tous sur un tube DOM. La limite d'élasticité élevée permet des parois plus fines, réduisant ainsi le poids de la transmission, tandis que l'alésage lisse et concentrique maintient un faible effort d'équilibrage. Les nuances telles que SAE 1026 et E355 sont courantes car elles offrent un rapport résistance/poids favorable après étirage à froid. Pour un arbre de transmission de voiture de tourisme, la spécification typique est une nuance 1026 étirée à froid ; tube d'arbre d'entraînement de précision conforme à ASTM A513/A519 en 1026, 1020 et 1015 couvre la plupart de ces programmes, avec la rectitude et la concentricité qu'exigent les lignes d'équilibre.
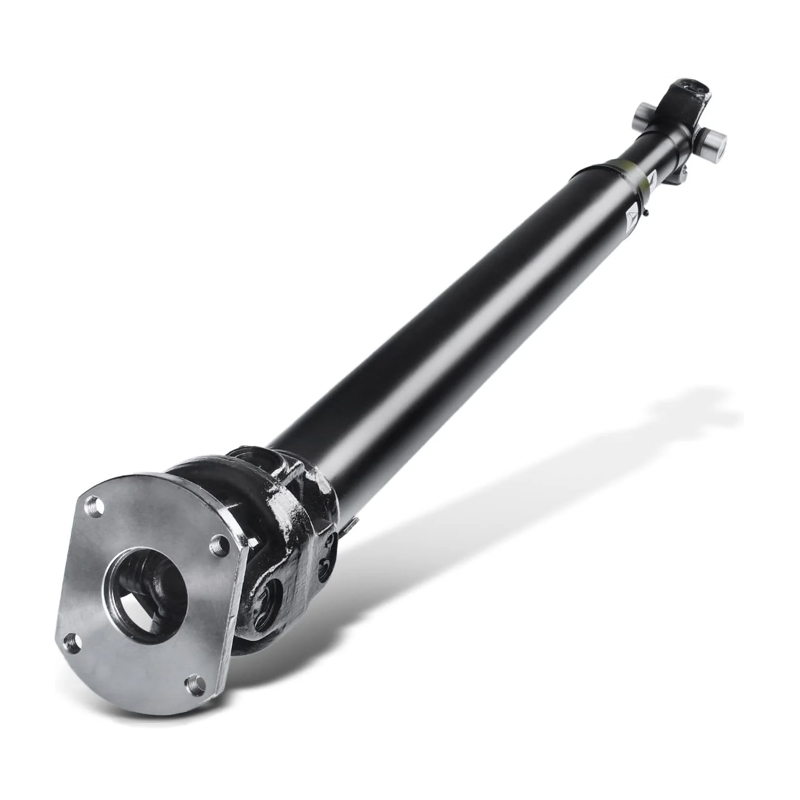 Tubes d'arbre d'entraînement de précision ASTM A513/A519 – 1026, 1020, 1015, 4130 (7 x 0,120 Suao est un fournisseur chinois de tubes d'arbre d'entraînement de précision ASTM A513/A519 – 1026, 1020, 1015, 4130 (7 x 0,120 pouces et 2 à 8,625 pouces), client... Voir le produit →
Le tube de travail d'un amortisseur de véhicule est essentiellement un cylindre à paroi mince. Sa tolérance ID contrôle le jeu piston-alésage et sa qualité de surface contrôle la durée de vie du joint. C’est là que l’alésage lisse du DOM constitue un véritable avantage technique, et pas seulement une commodité. Une spécification typique est EN 10305-2 E235-N, et notre Tube amortisseur étiré à froid EN 10305-2 E235-N est produit spécifiquement pour cette tâche. Les ingénieurs comparant les options de matériaux pour cette application trouveront une guide de choix de tube d'amortisseur utile, en particulier lors de l’évaluation des alternatives en acier, en acier inoxydable et en aluminium.
 Tube d'amortisseur hydraulique – EN 10305-2 E235 N, étiré à froid et soudé de précision S Suao est un fournisseur chinois de tubes d'amortisseurs hydrauliques – EN 10305-2 E235 N, tubes en acier de précision soudés étirés à froid Ø40 x 2 mm, Hy... Voir le produit →
Les actionneurs automobiles sont partout dès que vous commencez à chercher : les hayons électriques, les capotes décapotables, les vérins de nivellement de suspension pneumatique, les systèmes d'inclinaison de cabine de camion et les essieux relevables de remorque utilisent tous de petits vérins hydrauliques. Le canon de chaque cylindre est un tube DOM, souvent affûté à H8 après étirage. La qualité de la surface intérieure est essentielle car un actionneur présentant une fuite interne tombe en panne progressivement et silencieusement, ce qui rend sa détection difficile jusqu'à la défaillance d'un composant associé. Pour la même raison, les tiges de piston utilisées dans ces actionneurs sont normalement chromées dur et trempées par induction plutôt que d'être utilisées à l'état brut étiré.
Tous les tubes en acier ronds ne sont pas égaux et les différences ne sont pas académiques. Le choix du mauvais type de produit se traduit par des vibrations, des fuites de joints et des défauts de soudure. Les distinctions pratiques sont :
En bref, DOM offre la plupart des avantages de la transparence à une fraction du coût. Pour un aperçu pratique de l'endroit où les lignes sont tracées, notre comparaison des tubes ERW, DOM et CDS parcourt les compromis mesurables en matière de résistance, de tolérance et de prix.
Un certificat de matériau à lui seul ne suffit pas lorsque le tube entre dans un véhicule. Les acheteurs OEM, les fournisseurs de premier rang et leurs ingénieurs qualité doivent vérifier au moins les points suivants avant d'approuver une source DOM :
Un fournisseur disposant d’un étirage à froid, d’un contrôle qualité et d’un traitement secondaire en interne est préférable à une maison de négoce. La possibilité de couper, chanfreiner, redresser et appliquer un traitement de surface sous un même toit réduit les dommages de manutention, raccourcit les délais de livraison et clarifie la responsabilité en matière de qualité. Cela est plus important dans le secteur automobile que dans tout autre secteur, car chaque écart, aussi petit soit-il, est associé à un numéro de pièce.
La règle pratique pour les acheteurs automobiles est la suivante : qualifier le matériau, puis qualifier le fournisseur. Commencez par DOM, comparez-le au cas de charge et au processus de fabrication, puis passez à E355 ou 1026 lorsque l'application exige une résistance plus élevée. Passez au sans couture uniquement lorsque la conception nécessite réellement l’absence de cordon de soudure. Dans la plupart des programmes automobiles, les tubes DOM passeront avec succès l'examen technique, et le plus grand risque ne sera pas l'acier lui-même mais la fiabilité du fournisseur derrière celui-ci.
Travaillez avec un fabricant capable de fournir la gamme complète de tubes soudés étirés à froid, depuis les corps d'amortisseurs à paroi mince jusqu'aux cylindres lourds, et qui peut les étayer avec des données d'inspection, une conformité aux normes et un processus reproductible. Cette combinaison transforme un tube en un composant automobile fiable.

Nos tubes en acier de forme spéciale sont conçus pour les applications nécess...

Nos tuyaux en acier phosphatés sont traités avec un revêtement de phosphate p...

Tube en acier laminé à froid – ASTM A513 Type 2 Grades 1010, 1015, 1020, 1026...

Nos tubes d'échangeur de chaleur en acier au carbone sont conçus pour êt...

Nos tubes d'échangeur de chaleur en acier inoxydable sont conçus pour le...

EN 10305-3 E235 Tubes à rouleaux de convoyeur de précision – Ø60,3 x 2,0 mm p...


