

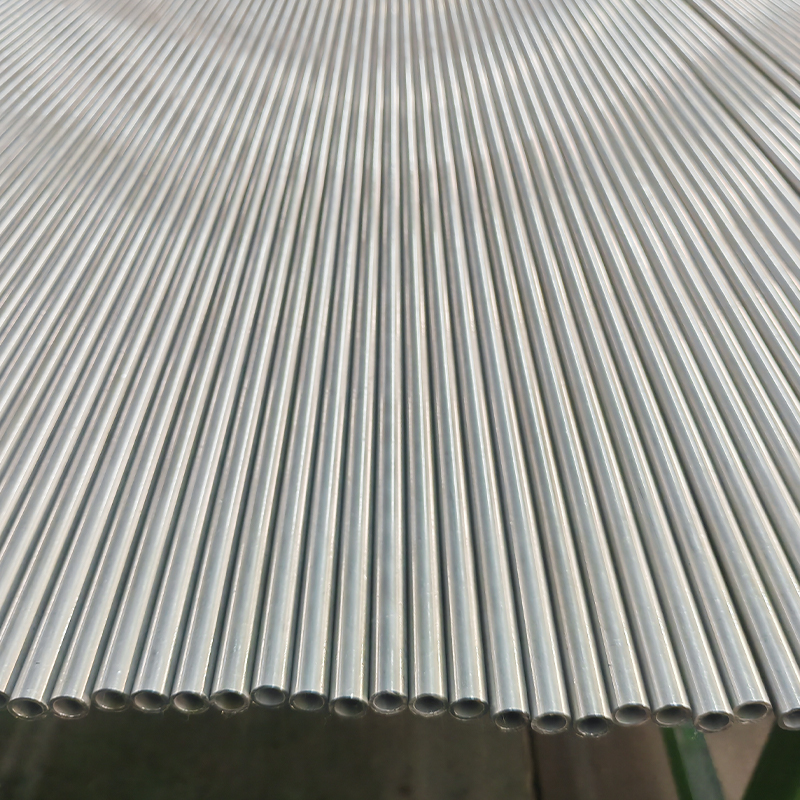
Tube hydraulique sans soudure étiré à froid – ASTM A519 1020, Ø1" x 0,120", ID lisse pour vérins hydrauliques
Nos tubes hydrauliques sans soudure étirés à froid ASTM A519 1020 sont conçus...

L’écart de performance entre les tubes de vérins hydrauliques sans soudure et soudés commence à l’usine. Les tubes sans soudure sont percés à partir d'une billette ronde solide, chauffée et percée en rotation, puis allongée sur un mandrin. La coque creuse est étirée à froid ou pèlerinée à froid aux dimensions finales. Il n'y a pas de joint longitudinal.
Le tube soudé commence par une bande laminée plate. La bande est laminée pour former un cylindre et assemblée par soudage par induction à haute fréquence ou par soudage TIG. Le tube tel que soudé porte un cordon de soudure interne visible et une zone affectée thermiquement (HAZ). Pour rivaliser avec le sans soudure, de nombreux ateliers tirent le tube soudé sur un mandrin. Ceci procédé de soudage étiré à froid (DOM) affine la microstructure, aplatit le cordon de soudure et rapproche les tolérances de niveaux homogènes. Vous pouvez vous procurer tubes soudés étirés à froid (DOM) dans les qualités EN 10305-2 pour les applications hydrauliques exigeantes.
Le contraste dans le stock de départ explique les différences fondamentales dans l'uniformité des parois, les contraintes résiduelles et la répartition des défauts.
Lorsqu'un vérin hydraulique passe de 0 à 350 bars, la paroi du tube subit des contraintes circonférentielles, des contraintes axiales et des charges de fatigue. Les tubes sans soudure en E355 (St52) offrent généralement une limite d'élasticité minimale de 355 MPa. Un tube soudé comparable en qualité 1026 pourrait donner environ 310 MPa, soit environ 12 % de moins.
La capacité de pression raconte la même histoire. En utilisant la formule de Barlow pour un tube à paroi de 50 mm de diamètre extérieur × 5 mm, un tube E355 sans soudure avec une résistance à la traction de 600 MPa peut résister à une pression d'éclatement supérieure à 1 200 bar. L'équivalent soudé en 1026 (traction ∼440 MPa) éclaterait à près de 880 bar. ASME B31.3 attribue un tube sans soudure Pression de service admissible 20 à 25 % plus élevée que des tubes soudés de dimensions et de matériaux identiques. Cette marge est importante dans l'hydraulique mobile où les pressions de choc atteignent 1,5 fois la valeur nominale.
La résistance à la fatigue sépare encore plus les deux. À 10⁷ cycles, la limite de fatigue d'un tube sans soudure étiré à froid est généralement de 15 à 30 % supérieure à celle d'un tube soudé équivalent. La raison est simple : la ZAT de la soudure contient une croissance localisée des grains, une microporosité et des contraintes résiduelles de traction qui servent de sites d’initiation de fissures. Un tube DOM, après un travail à froid intense, récupère une grande partie de la durée de vie perdue, mais correspond rarement à un tube sans soudure entièrement durci en service cyclique.
Les performances du joint du vérin hydraulique dépendent de la rugosité de la surface intérieure (Ra) et de la tolérance diamétrale. Un alésage plus rugueux ou surdimensionné accélère l'usure des joints et les fuites internes. Les chiffres éclairent le choix.
| Tapez de tube | Rugosité ID (Ra) | Tolérance typique |
|---|---|---|
| Étiré à froid sans soudure | 0,8 – 1,6 µm | H8 – H9 |
| Soudé (REG tel que soudé) | 3,2 – 6,3 µm | H11 – H12 |
| DOM (étiré à froid soudé) | 0,4 – 0,8 µm | H8 – H9 |
| Aiguisé sans couture | 0,2 – 0,4 µm | H8 (à moins de 0,025 mm) |
Un tube brut soudé à Ra 6,3 µm rongera un joint en U en polyuréthane dans des cylindres industriels. Même un tube sans soudure étiré à froid à Ra 1,2 µm fonctionne bien, mais lorsque l'application exige un alésage miroir, comme dans les vérins servo-hydrauliques, un tube SRB poli avec Ra ≤0,4 µm prolonge directement la durée de vie du joint de 30 à 50 %. Vous pouvez voir un exemple terminé avec tube SRB poli avec finition ID miroir adapté aux vérins hydrauliques à cycle élevé.
La tolérance est tout aussi essentielle. Un alésage H8 (±0,039 mm pour un diamètre intérieur de 50 mm) maintient l'espace d'extrusion du joint cohérent. Un tube H11 (±0,160 mm) permet à la lèvre du joint d'être extrudée sous pression, entraînant des défaillances par soufflage. Pour les systèmes pneumatiques ou hydrauliques basse pression (< 100 bar), H9–H11 est acceptable ; au-delà de 200 bar, H8 devient obligatoire.
Les fluides hydrauliques contenant de l'eau (eau-glycol, esters de phosphate ou même huile minérale contaminée) créent des cellules de corrosion. Le cordon de soudure est un point chaud permanent. Lors du soudage, le manganèse et le silicium se séparent, créant des couples microgalvaniques entre le métal fondu et le matériau de base. La zone affectée thermiquement retient également les contraintes de traction résiduelles qui favorisent la fissuration par corrosion sous contrainte.
Des tests d'immersion indépendants montrent que dans une solution de NaCl à 5 % à 35 °C, la zone de soudure d'un tube 1026 présente une initiation de piqûres dans les 48 heures, tandis que le métal de base et le tube sans soudure de chimie similaire restent passifs pendant des jours de plus. Le tube sans soudure, exempt de discontinuités de composition, offre une résistance uniforme à la corrosion sur toute la paroi. Lorsqu'une conception nécessite des fluides à base d'ester de phosphate dans l'hydraulique des aciéries, le fluide sans soudure est la recommandation standard. Pour les tubes soudés en service légèrement corrosif, un recuit brillant sur toute la masse ou un mince revêtement de nickel-chrome peut masquer la faiblesse, mais ne jamais éliminer la cause profonde.
Le coût d’approvisionnement à lui seul induit en erreur. Un tube ERW soudé (EN 10305-2, E235) de taille standard coûte environ 60 à 70 % d'un tube sans soudure étiré à froid (EN 10305-1, E355) de dimensions égales. Le tube DOM représente environ 80 à 90 % du prix sans soudure. Cependant, l'atelier de vérins hydrauliques ajoute presque toujours un rodage ou un brunissage au rouleau biseauté. La tolérance d'affûtage (généralement de 0,3 à 0,5 mm de diamètre) supprime l'avantage en termes de coût si la paroi brute du tube est trop variable. Un tube soudé avec une tolérance H11 peut nécessiter des passes de rodage supplémentaires, ce qui prend du temps et réduit la durée de vie de l'outil.
Les délais de livraison suivent un schéma similaire : les tubes soudés ERW en stock sont livrés en jours, tandis que les tubes sans soudure étirés à froid nécessitent souvent 3 à 6 semaines pour les dimensions non standard. Le tube DOM mélange la disponibilité avec précision, souvent disponible en 2 à 4 semaines. La véritable équation du TCO pèse réduction des rebuts d'usinage, usure moindre des joints et temps moyen plus long entre les pannes . Pour un vérin de levage principal critique qui fonctionne 24h/24 et 7j/7, la prime transparente est rentabilisée dès le premier cycle de maintenance.
Choisir un tube sans le coupler à une norme de matériau connue est une recette pour la confusion dans la chaîne d'approvisionnement. Le tableau ci-dessous mappe les qualités les plus courantes selon leurs spécifications régissant les tubes de vérins hydrauliques.
| Qualité du matériau | Type | Norme clé | Limite d'élasticité (min.) |
|---|---|---|---|
| E355 / St52 | Étiré à froid sans soudure | EN 10305-1, ASTMA519 | 355 MPa |
| 27SiMn/20MnV6 | Étiré à froid sans soudure | GB/T 17396, ASTM A519 | 835 MPa (Q&T) |
| 4130 (AISI) | Étiré à froid sans soudure | ASTM A519 | 460 MPa |
| E235 / 1026 | Soudé et DOM | EN 10305-2, ASTM A513 | 235 à 310 MPa |
| E355 / St52 | Soudé et DOM | EN 10305-2 | 355 MPa |
Pour vérins mobiles et industriels haute pression, tube hydraulique sans soudure étiré à froid en grade E355 couvre la majorité des applications jusqu'à 350 bar. Lorsqu'une ténacité ou une résistance à l'usure extrême est nécessaire, comme dans les étais miniers, le tube sans soudure trempé et revenu en 27SiMn devient le choix idéal. La même qualité E355 sous forme de DOM soudé répond à la norme EN 10305-2 et fonctionne bien pour les cylindres moyenne pression où la sensibilité budgétaire est élevée.
Les paramètres de conception s’alignent rarement parfaitement. Utilisez la matrice ci-dessous comme filtre de premier passage en fonction de la pression de service maximale du cylindre et de la tolérance d'alésage requise.
| Pression de service | Tolérance d'identification requise | Tube recommandé | Catégorie typique |
|---|---|---|---|
| < 20 MPa (150 bars) | H11 – H9 | REG soudé ou DOM | E235, 1026 |
| 20 – 35 MPa (150 – 350 bars) | H9 – H8 | DOM (étiré à froid soudé) or Seamless | E355, rue 52 |
| > 35 MPa (350 bars) | H8 – H7 | Étiré à froid sans soudure & Honed | E355, 27SiMn, 4130 |
| Fluides contenant de l'eau | H9 – H8 | Sans couture (de préférence) | E355, 316L (inox) |
La matrice n’est pas absolue. Un cylindre de 250 bars soumis à une charge latérale importante peut toujours bénéficier d'un tube affûté sans soudure même si le DOM répond nominalement à la pression nominale, car l'ovalité et la fatigue sont importantes. De même, un cylindre de direction basse pression produit en grand volume peut utiliser un tube soudé ERW avec post-affûtage à H9, ce qui permet de réduire les coûts de matériaux sans sacrifier la fiabilité. Lorsque le fluide hydraulique est à base d'huile et que la contamination de l'eau est contrôlée, le tube DOM offre le juste équilibre entre précision et coût pour de nombreuses applications de milieu de gamme.
Le tube sans soudure reste le choix sûr pour les vérins hydrauliques fonctionnant au-dessus de 350 bars ou dans des environnements corrosifs. Le tube soudé DOM comble l'écart pour les conceptions à moyenne pression où la tolérance et le coût sont également pondérés. Commencez par la matrice de sélection, puis définissez votre Ra cible, votre niveau de tolérance et votre norme de matériau. Une spécification basée sur les données évite de payer trop cher pour une solution transparente lorsque le DOM le permet, ou de sous-spécifier un tube soudé en cas de défaillance précoce.
Pour passer de la comparaison à l'achat, indiquez l'alésage de votre cylindre, la pression de service et le type de fluide. Les fournisseurs peuvent alors proposer un ensemble complet de tubes polis ou un fût prêt à assembler à partir du bon matériau et du bon standard.

Nos tubes hydrauliques sans soudure étirés à froid ASTM A519 1020 sont conçus...

Nos tubes ASTM A513 étirés à froid soudés (CDW) aiguisés et SRB sont précis -...

Nos tubes d'échangeur de chaleur en acier au carbone sont conçus pour êt...

Nos tubes aiguisés, biseautés et brunis au rouleau (SRB) – ASTM A519 sont des...

Nos tubes hydrauliques sont fabriqués en acier sans soudure étiré à froid (CD...

Nos tubes polis, biseautés et brunis au rouleau (SRB) sont fabriqués à partir...


