

Tube de cylindre hydraulique – Acier soudé étiré à froid EN 10305-2, E355, pour affûtage et SRB
Nos tubes de cylindre hydraulique (CDW) sont produits conformément à la norme...

Le tube soudé étiré à froid EN 10305-2 est le tube de précision derrière de nombreux vérins hydrauliques, platines télescopiques, amortisseurs, arbres de transmission et ensembles mécaniques compacts. Si vous travaillez dans le domaine de l'énergie fluidique ou de la construction de machines, vous en avez probablement manipulé une longueur sans connaître le numéro standard. Ce guide explique ce que couvre réellement la norme EN 10305-2, comment se comportent les E235 et E355, quelles conditions de livraison sont importantes et comment spécifier le bon tube sans payer trop cher pour un traitement inutile.
L'EN 10305-2 fait partie de la norme européenne EN 10305 qui couvre les tubes en acier de précision soudés et étirés à froid. La production commence par une bande ou une bobine d'acier, qui est formée et soudée par résistance électrique dans un creux. Le tube soudé est ensuite étiré à froid sur un mandrin ou un bouchon jusqu'à sa taille finale. Cette deuxième étape fait la différence : la soudure vous donne une paroi cohérente et de grandes longueurs, tandis que l'étirage à froid vous donne des dimensions serrées, une surface plus lisse et une meilleure concentricité qu'un tube soudé ordinaire.
Les gens utilisent parfois le tube CDW, le tube DOM et le tube EN 10305-2 de manière interchangeable. Ils sont proches, mais pas identiques. DOM décrit le parcours de fabrication ; La norme EN 10305-2 définit les conditions techniques de livraison. Le tableau ci-dessous montre où se situent les trois parties principales de la norme EN 10305.
| Pièce standard | Itinéraire de fabrication | Nom commun du tube | Applications typiques |
|---|---|---|---|
| EN 10305-1 | Sans couture, étiré à froid | Tube hydraulique CDS | Vérins hydrauliques haute pression, puissance fluidique critique |
| EN 10305-2 | Soudé puis étiré à froid | Tube de précision CDW/DOM | Vérins hydrauliques, vérins télescopiques, amortisseurs, arbres de transmission |
| EN 10305-3 | Soudé puis collé à froid | Tube de précision REG | Pièces mécaniques générales, rouleaux de convoyeurs, travaux basse pression |
Le point pratique est simple. Lorsqu'un tube soudé nécessite un contrôle dimensionnel de qualité hydraulique et un diamètre intérieur propre, la norme EN 10305-2 est généralement la solution la plus rentable. Lorsque l'application exige un corps sans soudure pour des pressions très élevées ou des exigences de code spécifiques, la norme EN 10305-1 prend le relais.
L'étirage à froid améliore plus que le diamètre extérieur. Il affine la variation de l'épaisseur de la paroi, améliore la rectitude et crée une surface plus dense qui résiste mieux à l'usure et à la corrosion qu'une finition telle que soudée. Dans une ligne bien contrôlée, le cordon de soudure est dessiné et fondu dans le mur de sorte que le tube se comporte comme un composant uniforme plutôt que comme une coque soudée avec une ligne faible.
Pour le service hydraulique, c'est dans le diamètre intérieur que réside la véritable performance. La durée de vie du joint, les chemins de fuite et le comportement de stick-slip dépendent tous de la finition du diamètre intérieur. Un alésage qui semble lisse à la lumière d'un atelier peut encore présenter des marques axiales, une ovalité ou un pic de rugosité qui coupe une lèvre d'étanchéité. C'est pourquoi nous fournissons régulièrement des tubes polis et SRB avec une tolérance H8 ID et une finition miroir Ra0,4. Si vous avez déjà remplacé un joint de cylindre trop tôt, notre article sur pourquoi les joints des cylindres hydrauliques continuent de tomber en panne explique les facteurs de finition ID plus en détail.
Les deux grades que vous rencontrerez le plus souvent dans la norme EN 10305-2 sont E235 et E355. E235 est une nuance à faible teneur en carbone avec une bonne formabilité et soudabilité. C'est un choix judicieux pour les tubes de précision générale, les cylindres à basse pression et les pièces qui seront pliées ou usinées. L'E355 élève la limite d'élasticité minimale à 355 MPa et est courant dans les cylindres de vérins hydrauliques, les sections télescopiques et les pièces mécaniques à charge plus élevée où l'épaisseur de paroi doit rester économique.
La qualité à elle seule ne définit pas le tube. Les conditions de livraison contrôlent la résistance, la ductilité, la contrainte résiduelle et l'usinabilité. L'EN 10305-2 utilise des symboles qu'il est facile de manquer sur un bon de commande, alors confirmez-les avant de faire un devis.
Si vous n'êtes pas sûr, dites-nous l'opération finale. Un tube qui sera affûté, biseauté ou fileté nécessite généralement un état différent de celui d'un tube qui entre directement dans un assemblage soudé.
La norme EN 10305-2 définit les tolérances pour le diamètre extérieur, le diamètre intérieur, l'épaisseur de paroi, la longueur, la rectitude et l'équerrage des extrémités. Le tube soudé étiré à froid maintient normalement des tolérances de diamètre extérieur et de paroi plus strictes que le tube dimensionné à froid selon la norme EN 10305-3, et il peut être fourni avec un diamètre intérieur contrôlé pour une utilisation hydraulique. Les tolérances ID typiques incluent H9 pour le service général et H8 pour les alésages de cylindre, en fonction de la taille et du parcours de traitement. Une rectitude de 0,5 mm par mètre ou mieux est réalisable pour les nuances de précision.
| Note | Limite d'élasticité minimale ReH (MPa) | Résistance à la traction typique Rm (MPa) | Allongement typique A (%) |
|---|---|---|---|
| E235 | 235 | 470-630 | 18-24 |
| E355 | 355 | 640-820 | 14-20 |
Ces plages varient en fonction des conditions de livraison. Un tube en C se situera à l’extrémité supérieure de la résistance à la traction et à l’extrémité inférieure de l’allongement. Un tube A ou N sera plus souple et plus ductile. Pour les applications de pression critique ou de fatigue, les essais mécaniques et l’inspection dimensionnelle doivent faire partie des spécifications d’achat et non une réflexion après coup.
Les vérins hydrauliques et pneumatiques constituent la maison classique pour ce tube. Il est également utilisé dans les cylindres télescopiques, les corps d'amortisseurs, les arbres de transmission, les rouleaux de convoyeur et les assemblages mécaniques de précision où un tube sans soudure augmenterait le coût sans ajouter de valeur. Le fil conducteur est le besoin de dimensions constantes, d’un alésage propre et d’une qualité de soudure fiable sur les longues séries de production.
Pour l'approvisionnement général en CDW et DOM, notre tube soudé étiré à froid EN 10305-2 E235/E355 couvre la gamme standard dans les deux qualités et plusieurs conditions de livraison.
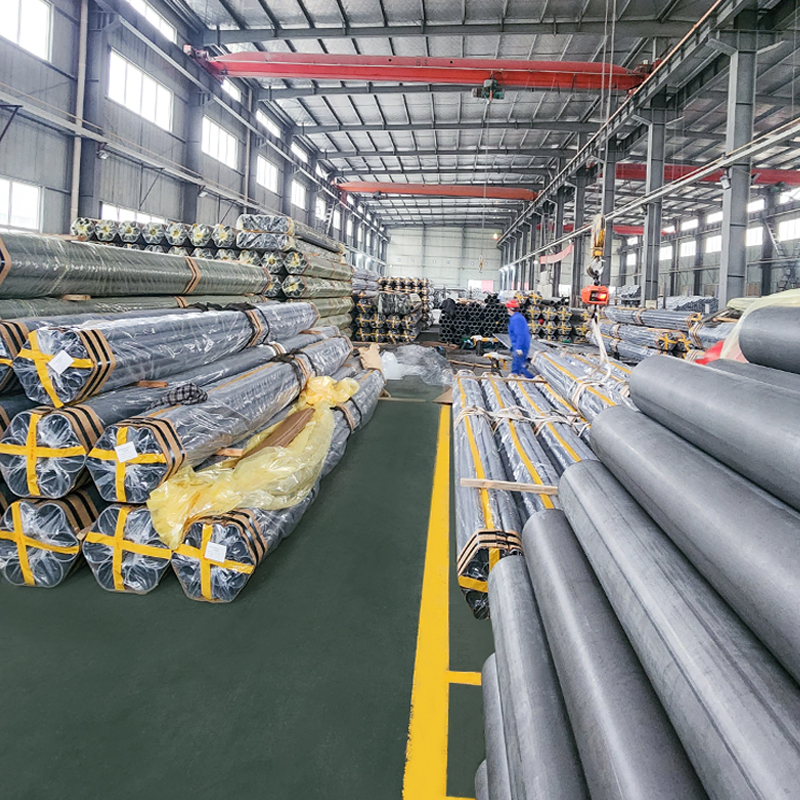 Tube en acier soudé étiré à froid (CDW) En10305-2 Grade E235 E355 E460 Tubes en acier soudés étirés à froid de précision (CDW) – Tubes en acier haute tolérance EN 10305-2 E235 E355 pour l'ingénierie hydraulique et mécanique automobile Suao Metal manufactur... Voir le produit →
Lorsque le tube entre dans un fût de vérin hydraulique, nous produisons également des tubes soudés étirés à froid EN 10305-2 E355 spécifiquement pour l'entretien des vérins, avec les contrôles dimensionnels et de surface attendus par les fabricants de fûts.
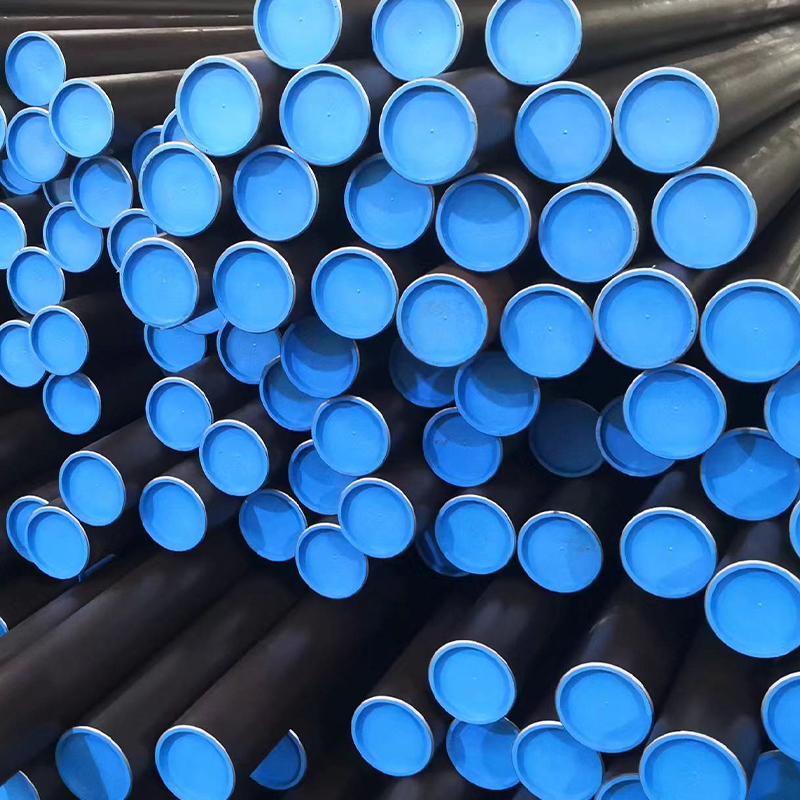 Tube de cylindre hydraulique – Acier soudé étiré à froid EN 10305-2, E355, pour affûtage et SRB Nos tubes de cylindre hydraulique (CDW) sont produits conformément à la norme EN 10305-2 E355, en utilisant des tuyaux en acier soudés de haute qualité qui sont ensuite étirés à froid pour améliorer la précision, su... Voir le produit →
Pour les alésages qui verront des joints alternatifs, les tubes adoucis et SRB prennent la même base EN 10305-2 E355 et amènent le diamètre intérieur à H8 avec une finition miroir Ra0,4.
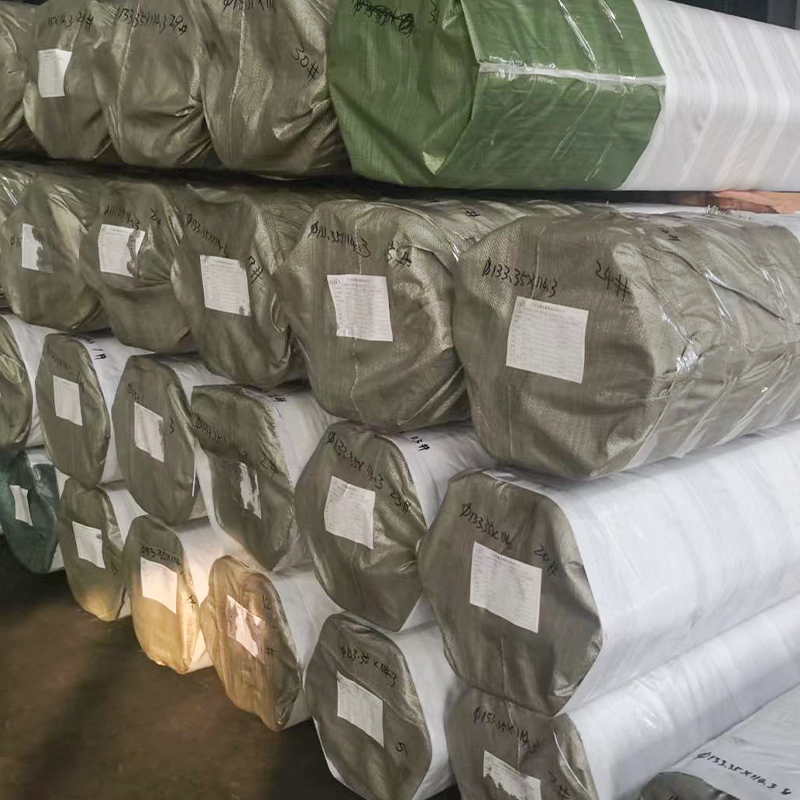 Tube adouci & SRB – EN 10305-2 E355 H8 Ra0.4, finition miroir ID pour barre de vérin hydraulique Nos tubes SRB polis étirés à froid (CDW) conformes à la norme EN 10305-2 sont traités avec précision pour offrir des finitions internes de type miroir (Ra ≤ 0,4 μm) et une tolérance H8, ce qui les rend idéaux... Voir le produit →
Dans notre usine, la production EN 10305-2 commence avec des bandes d'acier certifiées. Nous formons et soudons ERW le creux, puis inspectons la soudure en ligne avant l'étirage à froid. Les réductions d'emboutissage, la lubrification et la sélection du mandrin ou du bouchon sont définies pour chaque taille afin que la soudure soit correctement consolidée et que la paroi reste uniforme. Après étirage, les tubes sont recuits ou relâchés selon les besoins, redressés, coupés et inspectés.
Le contrôle qualité couvre la chimie, l’intégrité de la soudure, le diamètre extérieur, le diamètre intérieur, l’épaisseur de paroi, la rectitude, l’état de surface et les propriétés mécaniques. Pour les tubes polis, nous mesurons l'alésage avec des jauges de précision et vérifions la rugosité de la surface avec des profilomètres. Nous pouvons également fournir des tubes phosphatés, huilés ou à revêtement électrolytique lorsque les pièces nécessitent une protection contre la corrosion avant l'assemblage. L’objectif n’est pas seulement de répondre à une norme sur papier, mais de livrer un tube qui se comporte de la même manière dès le premier jour et après dix mille cycles.
Pour obtenir un devis précis et le bon tube, partagez ces détails avec votre fournisseur :
Plus vous nous en dites, plus le risque d’une inadéquation coûteuse est faible. Les petits lots et les tailles personnalisées sont les bienvenus. Nous produisons régulièrement des dimensions non standards, des formes spéciales et des composants pré-usinés qui vont au-delà d'une simple commande de tubes.
Le tube soudé étiré à froid EN 10305-2 n'est pas une marchandise une fois qu'il entre dans un vérin hydraulique ou un assemblage de précision. La qualité, l'état de livraison, la finition ID et la qualité de la soudure déterminent tous la durée de vie du produit final. Choisissez les spécifications du travail, vérifiez le certificat de l'usine et travaillez avec un fournisseur qui peut expliquer le processus au lieu de simplement proposer un prix. Vous pouvez explorer notre gamme de tubes en acier de précision pour voir les tailles et les finitions que nous exécutons chaque jour.

Nos tubes de cylindre hydraulique (CDW) sont produits conformément à la norme...

Nos tubes de cylindres hydrauliques sont fabriqués à partir d'acier sans...

Tube en acier soudé étiré à froid (CDW) – DIN 2393 | ASTM A513 (ST37-2, ST52-...

Tube en acier sans soudure étiré à froid (CDS) - DIN 2393 et ASTM A519 (gra...

Nos tubes de cylindre hydraulique ASTM A519 sont fabriqués avec précision à l...

EN 10305-2 Tubes d'arbre d'entraînement soudés avec précision – E35...


